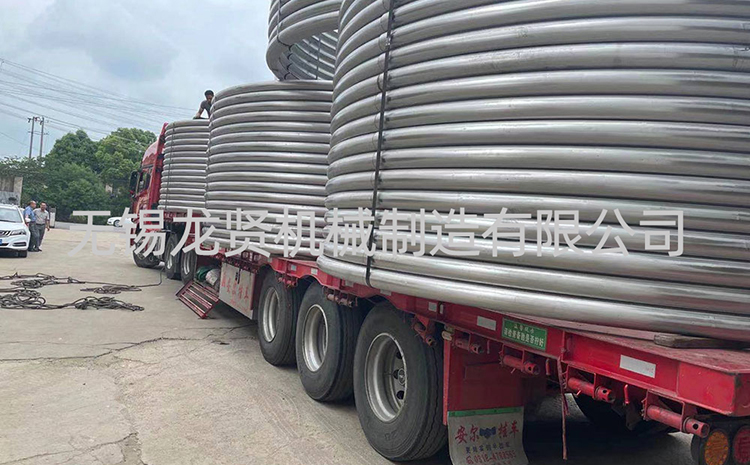
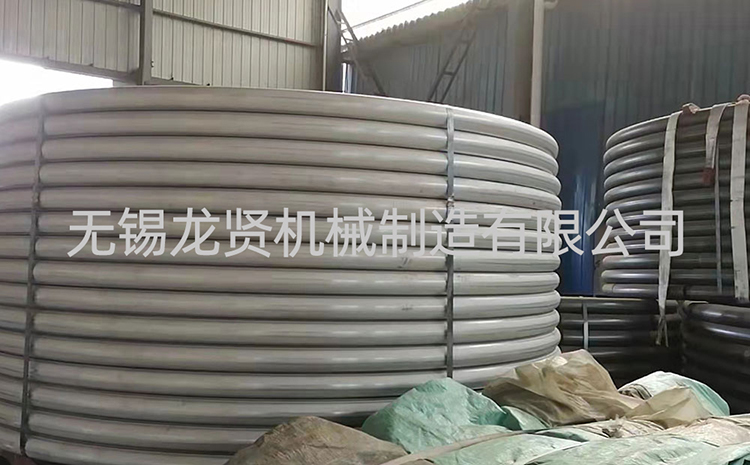
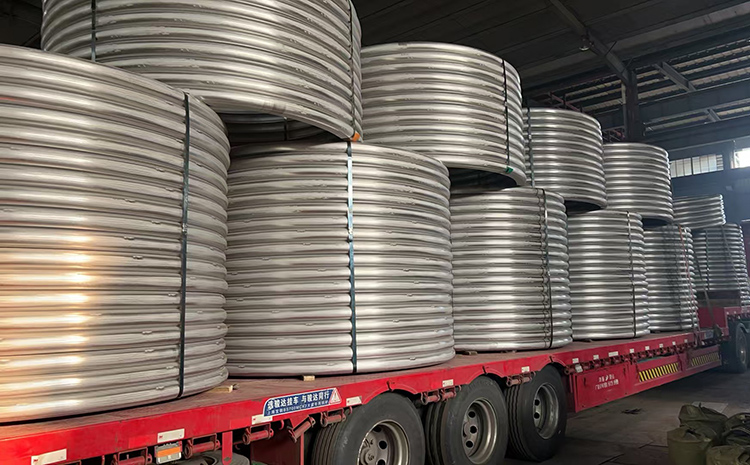
在化工反应釜、精密温控罐体的制造现场,半圆管的对接焊接从来不是简单的金属熔融拼接,而是一场在毫米级空间里平衡应力、密封与寿命的精密修行。每一道焊缝的成型质量,都直接决定了后续数年高温、高压、强腐蚀工况下的换热稳定性,稍有疏漏便可能成为整套设备运行的隐形断点。
焊前:在微光里扫清所有前置隐患
正式起弧前的准备工作,是决定焊接最终成败的根基。首先要对接口区域做彻底的净化处理,用机械打磨配合溶剂擦拭,彻底清除对接端面及周边20mm范围内的氧化层、轧制油污与浮锈,让金属基材的本色完全显露,避免杂质在高温下渗入熔池形成气孔与夹渣。
随后要校准两段半圆管的同轴度,借助专用定位工装固定工件,把对接间隙均匀控制在1-2mm区间,既不能因间隙过小导致熔深不足,也不能因间隙过大引发烧穿塌陷。同时还要根据母材材质匹配对应的焊接耗材,不锈钢材质选用同牌号氩弧焊丝,碳钢则匹配强度等级相当的焊条,提前完成焊接工艺评定,确保后续施工的每一步都有参数依据。行业内默认每50米半圆管的对接焊缝数量不能超过1条,从源头减少应力集中点的出现。
焊中:在弧光下掌控熔池的流动节奏
起弧之后的操作,考验的是操作者对热量输入的精准把控。根据管壁厚度选择适配的工艺方案:3mm以上的厚壁半圆管提前加工外坡口或内坡口,采用多层多道焊增加熔合面积;3mm以下的薄壁管材优先选用氩弧焊或激光焊接,把热影响区压缩到最小范围,避免管壁出现不规则变形。
施焊过程中采用分段退焊的手法,把整条长焊缝拆成若干小段依次焊接,让焊接应力逐步释放,避免整体形变导致的半圆管弧度失准。运条速度保持均匀稳定,在弧形过渡处适当放缓节奏,让熔池里的金属充分铺展,始终保持焊缝与两侧母材的平滑贴合,不让任何一处出现未焊透的暗伤。焊接全程保持工装的刚性固定,杜绝外力扰动破坏已经校准好的对接精度,让每一滴熔融金属都在预设位置完成结晶。
焊后:在细节里完成性能的最终闭环
熄弧并不代表工序的结束,后续的处理与检测,是把潜在隐患彻底筛除的最后一道关卡。先用角磨机打磨掉焊缝表面的焊渣、飞溅物与凸起余高,让整个焊接区域平整顺滑,避免后续运行中在焊缝位置形成介质积垢。随后先做100%的目视排查,确认整条焊缝表面无裂纹、无凹陷、无连续气孔,成型饱满均匀。
针对应用在高压、强腐蚀工况下的半圆管,还要依次开展射线探伤、水压试验与密封性检测,确认焊缝内部无任何细微缺陷,在设计压力下保持零泄漏。如果半圆管所属的内筒容器需要整体焊后热处理,还要将对接焊缝区域同步纳入热处理流程,彻底消除焊接残余应力,让接头的力学性能恢复到接近母材的水平。
从焊前的精细清理到焊后的严格检测,半圆管的对接焊接贯穿的是“每一处细节都关乎长期稳定”的制造逻辑。正是这些藏在弧光背后的严谨工序,让看似普通的半圆管能够牢牢贴合在反应釜外壁,在数年的连续运行中稳定传递热量,成为工业温控系统里最可靠的换热脉络。

 客服